Comment choisir et utiliser une cintreuse de tubes pour fabriquer des tubes automobiles conformes et performants ? Le choix dépend du matériau, du procédé, du rayon de courbure requis et des normes applicables. Ces critères techniques garantissent la qualité, la sécurité et la conformité des composants.
La cintreuse de tubes sert à fabriquer les tubes de frein et d’échappement. Le procédé de cintrage, le matériau et le respect des normes influent directement sur la sécurité et la conformité des véhicules. Ce guide détaille les technologies, les matériaux et les exigences réglementaires à maîtriser en atelier et en production.
Avis d’expert : La maîtrise du cintrage et du pliage des tubes pèse sur la compétitivité et la conformité. Le choix de la machine, la connaissance des matériaux et le respect des normes (ISO 9001, IATF 16949, UNECE R13) répondent aux exigences de sécurité et de performance. L’automatisation, le contrôle dimensionnel précis et les technologies CNC ou de jumeau numérique améliorent la qualité et la traçabilité, et réduisent les erreurs et les coûts de non-conformité.
Quelles technologies de cintrage et de pliage conviennent aux tubes automobiles ?
Le cintrage exige de la précision pour éviter les plis, l’ovalisation ou l’amincissement. Plusieurs procédés existent, chacun adapté à un besoin précis.
Cintrage à mandrin
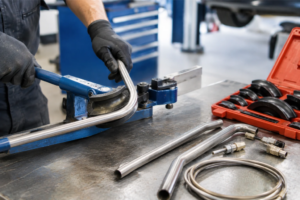
La machine à mandrin convient aux tubes de frein et d’échappement, où la précision est critique. Le mandrin interne soutient la paroi et permet des rayons serrés sans plissement ni ovalisation. Elle demande un outillage spécifique et une maintenance régulière.
Cintrage à rouleaux
La cintreuse à rouleaux produit de grands rayons sur des tubes longs, ce qui convient aux lignes d’échappement. Elle s’adapte aux matériaux souples ou semi-durs, mais moins bien aux rayons courts ou aux tubes à paroi fine.
Cintrage par étirement rotatif
Cette technique, utilisée pour les systèmes complexes, contrôle précisément le rayon de courbure. Elle est recommandée pour l’acier inoxydable et l’aluminium quand la géométrie est complexe.
Cintrage par compression
Solution économique pour les applications générales, adaptée aux tubes peu sollicités. Sa précision est limitée sur les rayons serrés.
Cintreuses CNC multi-axes
Depuis 2015, les cintreuses CNC multi-axes permettent le cintrage en 2D et en 3D, avec coupe, marquage et contrôle automatique intégrés. Elles offrent une répétabilité élevée et réduisent les erreurs humaines.
| Méthode | Meilleur usage | Matériaux compatibles | Rayon min conseillé | Précision | Limites principales |
|---|---|---|---|---|---|
| Cintrage à mandrin | Frein/échappement, rayons serrés | Acier, inox, CuNi | ≥2× diamètre | Élevée | Outillage complexe, coût |
| Cintrage à rouleaux | Grands rayons, tubes longs | Acier, alu, CuNi | ≥4× diamètre | Moyenne | Rayons courts difficiles |
| Étirement rotatif | Courbes complexes, précision | Inox, alu, acier | ≥2 à 3× diamètre | Très élevée | Cycle plus lent, coût |
| Compression | Production générale, coûts réduits | Acier, alu | ≥3× diamètre | Moyenne | Précision limitée, plis possibles |
| CNC multi-axes | Séries, géométries complexes | Tous | Selon outillage | Très élevée | Investissement initial |
Quels matériaux et propriétés mécaniques influencent le cintrage ?
Le matériau conditionne le procédé de cintrage et la durabilité du composant.
Tubes de frein et d’échappement
Les tubes de frein sont en alliage cuivre-nickel (CuNi), en acier ou en acier inoxydable. Le cuivre-nickel se cintre facilement, l’inox apporte robustesse et résistance à la corrosion. Les tubes d’échappement sont en acier inoxydable (304, 316, 409L) ou en aluminium (6061) : l’inox supporte les hautes températures et la corrosion, l’aluminium allège la ligne.
Côté frein, le tube cintré se raccorde à des flexibles de frein dont l’inspection et le remplacement suivent leurs propres normes. Pour la pose, voir aussi la procédure de remplacement et de purge.
Propriétés mécaniques et cintrage
- L’acier inoxydable est plus difficile à cintrer (écrouissage élevé).
- Les tubes sans soudure résistent mieux à la déformation que les tubes soudés.
- L’épaisseur de paroi et la dureté du matériau déterminent la force de cintrage requise.
| Matériau | Résistance au cintrage | Écrouissage | Performance thermique | Résistance corrosion | Procédé recommandé |
|---|---|---|---|---|---|
| Cuivre-nickel (CuNi) | Excellente | Faible | Moyenne | Élevée | Mandrin, compression |
| Acier | Bonne | Moyenne | Bonne | Moyenne | Mandrin, rouleaux |
| Acier inoxydable | Moyenne à difficile | Élevée | Excellente | Excellente | Mandrin, étirement rotatif |
| Aluminium | Très bonne | Faible | Excellente | Moyenne | Rouleaux, compression |
| Tube sans soudure | Excellente | Variable | Selon alliage | Selon alliage | Tous procédés |
| Tube soudé | Moyenne | Variable | Selon alliage | Selon alliage | Mandrin, compression |
Rayon de courbure : critères et valeurs recommandées
- Pour éviter les défauts : rayon supérieur ou égal à 2× le diamètre (r ≥ 2d) pour l’acier et l’inox, jusqu’à 4× le diamètre pour l’aluminium.
- Ovalité tolérée : 10 % maximum.
- Rugosité de surface cible (Ra) : 1,6 µm maximum pour les tubes hydrauliques.
- Répétabilité machine : ± 0,2 mm sur la longueur, ± 0,5 ° sur l’angle.
Critères d’acceptation : rayon r ≥ 2d (hydraulique) ou r ≥ 3d (échappement), ovalité max 10 %, rugosité Ra ≤ 1,6 µm, tolérance dimensionnelle ± 0,2 mm.
Quelles normes et obligations réglementaires s’appliquent aux tubes de frein et d’échappement ?
La conformité réglementaire est obligatoire pour la mise sur le marché.
Homologation des véhicules
L’UTAC est responsable de l’homologation des véhicules en France, selon le règlement (UE) 2018/858. Elle contrôle la sécurité, les émissions et la conformité des composants.
Réglementations sur le freinage
Le règlement UNECE R13 encadre les systèmes de freinage. La réception à titre isolé (RTI) vérifie l’efficacité du freinage et inspecte les composants critiques. Pour l’entretien du circuit, voir les spécifications des liquides de frein DOT 4, 5.1 et RBF.
Réglementations sur les émissions et le bruit
Les normes Euro 6 et le WLTP limitent les polluants et le bruit des systèmes d’échappement.
Normes de qualité et de traçabilité
- ISO 9001 : management de la qualité
- IATF 16949 : exigences qualité propres à l’automobile
- EN 10204 : traçabilité des matériaux
- ISO 8535-1/2 : tubes en acier pour carburant haute pression
Comment structurer l’assurance qualité et le contrôle dimensionnel ?
La qualité du cintrage conditionne la sécurité et la conformité des composants.
Indicateurs de qualité à surveiller
- Précision dimensionnelle (longueur, angle, rayon)
- État de surface (absence de plis, d’ovalisation, d’aplatissement)
- Contrôle visuel et dimensionnel systématique
Contrôle et étalonnage des machines
- Réglage précis de la cintreuse CNC ou manuelle
- Choix de l’outillage adapté (mandrin, matrice, galets)
- Calibration régulière des équipements
- Suivi des tolérances avec des gabarits et des instruments de mesure
Prévention des défauts
- Outils et rouleaux résistants à l’usure
- Lubrification adaptée pour limiter les frottements
- Nettoyage et maintenance régulière de la machine. Pour dégraisser les pièces avant montage, voir l’impact du nettoyant freins sur la sécurité.
Checklist atelier
- Vérifier l’étalonnage avant chaque lot
- Utiliser des outils adaptés au matériau
- Contrôler la température ambiante (influence sur l’acier et l’aluminium)
- Documenter chaque opération pour la traçabilité
- Former le personnel aux normes et procédures
Quelles tendances technologiques et défis touchent le cintrage des tubes ?
Automatisation avancée et CNC
Les cintreuses CNC multi-axes et les cellules robotisées améliorent la répétabilité, réduisent les erreurs et intègrent le contrôle qualité en ligne.
Véhicules électriques et nouveaux matériaux
Les véhicules électriques demandent des solutions de cintrage pour l’aluminium, l’inox et les alliages légers, notamment pour les châssis et les boîtiers de batterie.
Logiciels et jumeaux numériques
Les logiciels de CAO/FAO et les jumeaux numériques optimisent la conception, la simulation et la production des tubes cintrés.
Efficacité énergétique
Les entraînements servo-électriques réduisent la consommation d’énergie jusqu’à 30 %.
Recommandations pratiques pour l’atelier
Pour garantir la qualité et la conformité des tubes cintrés, les ingénieurs de production doivent sélectionner la cintreuse adaptée au matériau et au rayon requis, étalonner la machine systématiquement, utiliser des outils de mesure calibrés (jauges, palpeurs), documenter les contrôles et respecter les consignes de sécurité (EPI, procédures).
Optimisez vos opérations de cintrage avec Recambiofacil
Maîtriser le cintrage et le pliage, respecter les normes et intégrer les nouvelles technologies garantit la conformité et la performance de vos composants. Pour comparer en temps réel les prix des pièces auprès de multiples fournisseurs et optimiser vos marges, inscrivez-vous sur Recambiofacil : la plateforme donne accès instantanément à l’offre du marché, sans engagement.
Foire aux questions
Quelle méthode de cintrage choisir pour un tube d’échappement en inox ?
Le cintrage à mandrin ou par étirement rotatif, car il limite l’ovalisation et assure un rayon précis.
Quelles tolérances dimensionnelles sont critiques pour les conduites de frein ?
Tolérance sur le rayon de ± 0,2 mm, ovalité maximale de 10 % et rugosité Ra inférieure ou égale à 1,6 µm.
Quels contrôles réaliser après cintrage pour garantir la conformité ?
Contrôle dimensionnel (longueur, rayon, angle), inspection visuelle (plis, fissures) et vérification de la traçabilité (certificats EN 10204).
Comment les cintreuses CNC améliorent-elles la répétabilité ?
Elles automatisent le positionnement, le cintrage et le contrôle, avec une répétabilité de ± 0,2 mm et moins d’erreurs humaines.
Quelles adaptations pour les véhicules électriques ?
Utiliser des procédés adaptés à l’aluminium et aux alliages légers, prévoir des rayons plus grands et assurer la traçabilité des composants de batterie.
Quelles normes déterminent l’homologation d’un lot de composants ?
ISO 9001, IATF 16949 et EN 10204 pour la qualité, UNECE R13 pour le freinage, Euro 6/WLTP pour les émissions.
Sources
- https://ateliertechnique.fr/mecanique-28-cintrage-de-tubes-methodes-precises-et-rayons-minimaux-pour-une-courbure-optimale
- https://www.worthyhardware.com/fr/news/stainless-steel-tubing-bending/
- https://www.machining-custom.com/fr/blog/bending-stainless-steel-tubes.html
- https://www.harsle.com/fr/docs/tube-bender-bending-method/
- https://www.garantmachinerie.com/guide-cintrage-profile/
- https://www.bestsheetmetalmachine.com/fr/cintreuse-de-tubes/
- https://stauff.fr/fr/categorie/025000/025022/025025/025021
- https://stauff.fr/fr/blog/07-stauff-perspectives/erreurs-de-cintrage-des-tubes-hydrauliques-et-comment-les-eviter
- https://www.chaluminium.com/fr/aluminum-vs-steel-which-is-the-better-exhaust-pipe-material
- https://www.ornikar.com/code/cours/legislation/homologation-automobiles/utac-homologation
- https://www.utac.com/fr-fr/nos-services/regulations/homologation
- https://www.utac.com/fr-fr/nos-services/regulations
- https://www.utac.com/our-services/regulations/type-approval
- https://blog.piecesetpneus.com/adapter-le-systeme-de-freinage-dune-dodge-importee-aux-normes-francaises/
- https://pneuunik.com/silencieux-echappement-tout-savoir-sur-reglementation/
- https://www.arta-engineering.fr/normes-de-qualite-essentielles-en-cintrage-de-tubes/
- https://www.harsle.com/fr/docs/tube-bender-setup-and-calibration/